

Токарная обработка включает в себя механическую обработку резанием наружных и внутренних поверхностей вращения, торцев, нарезание резьбы, обработку канавок, обработку сложного профиля на токарных станках.
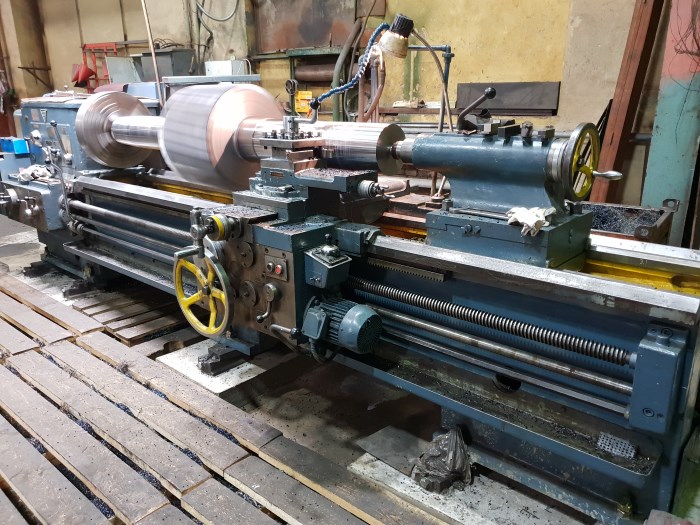
Используемые станки: 16К20, 1К625, 1М63, DLZ-630, 1М65, РТ100, 92HTL.
Имеется большая номенклатура оснастки, в том числе для нарезания специальных резьб: упорная, трапецеидальная, дюймовая, коническая, многозаходная, нефтяного сортамента. Так же возможно нарезание червяка.
Обрабатываем эксцентриковые валы, сверлим и растачиваем глубокие отверстия.
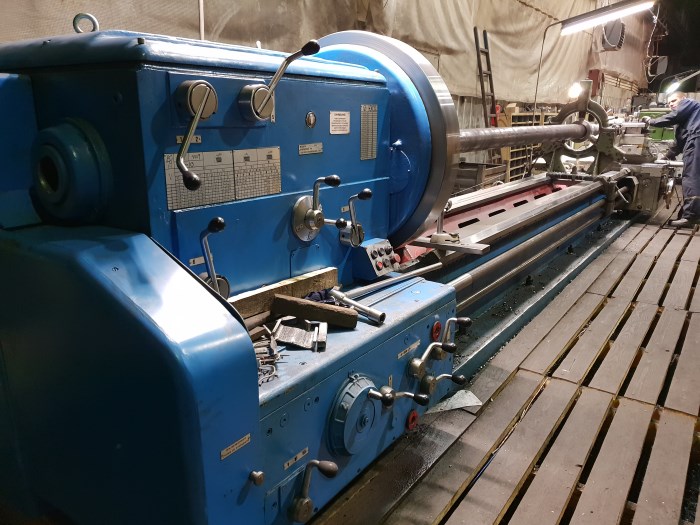
- Наши технологические возможности позволяют обрабатывать детали диаметром до Ф1000 мм., длиной до 10 000 мм. и массой до 10 тонн.
- Для токарной обработки с ЧПУ габариты деталей диаметром до Ф600, длиной до 1250 мм и массой до 1000 кг.
- Для деталей типа "Диск" максимальный диаметр обработки до Ф1200 мм.
Услуги токарной обработки
Токарная обработка включает в себя механическую обработку резанием наружных и внутренних поверхностей вращения, торцов, нарезание резьбы, обработку канавок, обработку сложного профиля на токарных станках. Механическая обработка вращающихся заготовок — один из базовых, но при этом критически точных этапов металлообработки. На токарных станках снимается слой металла с наружных и внутренних поверхностей, формируются канавки, торцы, резьбы, профильные элементы. В отличие от фрезеровки, токарную обработку в основном заказывают для цилиндрических деталей — валов, втулок, дисков, колец. Мы работаем с единичными и серийными заказами.
Виды токарных работ
На токарных станках Металлообрабатывающего завода № 5 выполняется полный набор операций обработки деталей вращения — от чернового снятия припуска до финишных проходов под посадку:
- Наружное точение — обработка цилиндрических, конических и фасонных поверхностей. Базовая операция при изготовлении валов, осей, штоков, штифтов.
- Растачивание — внутреннее точение отверстий и сквозных полостей, расточка посадочных диаметров под подшипники, втулки и сопрягаемые детали.
- Подрезка торцов — формирование плоских торцевых поверхностей строго перпендикулярно оси заготовки. Применяется при изготовлении фланцев, дисков, маховиков, плит вращения.
- Прорезка канавок и отрезка — выполнение проточек под стопорные кольца, под выход резьбы, разделительная отрезка заготовок отрезными резцами.
- Нарезание резьбы — наружной и внутренней, метрической и специальных профилей.
- Сверление, зенкерование и развёртывание осевых отверстий с обработкой наружных поверхностей.
- Накатывание — формирование рифлений на ручках, рукоятках и захватных поверхностях накатными роликами без снятия стружки.
- Глубокое сверление и расточка длинных отверстий — длиной свыше 500 мм, с применением специальных борштанг и систем подачи СОЖ под давлением.
Области применения
Принимаем в работу заказы от крупных промышленных предприятий, ремонтных служб и небольших производств различных отраслей:
- Машиностроение и станкостроение — валы редукторов и коробок передач, шпиндели станков, ходовые винты, шкивы, маховики, оправки. Основной сегмент заказов с серийным и мелкосерийным выпуском.
- Подшипниковые узлы — обоймы, проставочные и упорные кольца, корпусные втулки под радиальные и упорные подшипники.
- Гидравлическое и насосное оборудование — штоки и плунжеры гидроцилиндров, корпусные детали, рабочие колёса насосов, втулки сальниковых уплотнений.
- Грузоподъёмная техника — оси кранов и лебёдок, пальцы, барабаны, ступицы.
- Промышленные металлоконструкции — опорные стаканы, переходники, фланцы под фундаментные болты, закладные детали под установку оборудования на сварные конструкции и бетонные основания.
- Ремонт и восстановление узлов — переточка изношенных шеек валов, изготовление новых втулок под увеличенные посадки, восстановление осей и пальцев в шарнирных соединениях.
- Инструментальное производство и оснастка — оправки, цанги, центровые втулки, проставки, корпуса державок.
Технологические возможности токарного участка Металлообрабатывающего завода № 5
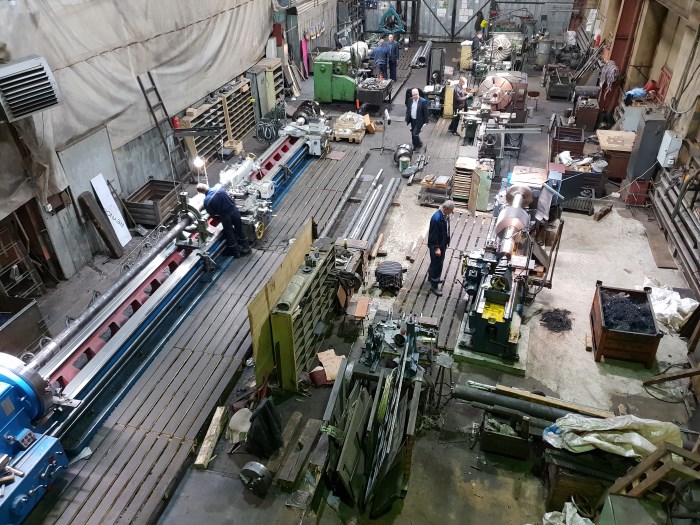
Заводское оборудование рассчитано как на обработку типовых заготовок, так и на работу с крупногабаритными и сложными деталями. Станочный парк включает универсальные и ЧПУ-станки. Задействуем вспомогательную оснастку для фиксации, центрирования и резьбонарезания, в том числе по нестандартным параметрам.
Обрабатываемые габариты металла:
- Диаметр заготовок — до 1000 мм
- Длина — до 10 000 мм
- Масса — до 10 тонн
Для токарной обработки с числовым программным управлением:
- Диаметр — до 600 мм
- Длина — до 1250 мм
- Масса — до 1000 кг
Для дискообразных деталей: диаметр — до Ø1200 мм
Оборудование токарного участка
Благодаря широкому диапазону настроек станков отечественного и импортного производства, обрабатываем детали как на высоких оборотах, так и в режиме малых подач.
Основные станки для токарной обработки металла:
- Универсальные токарные — 1М63, 1М65, ДИП-300, 16К20, 1К625
- Мощные для габаритных деталей — РТ100
- Прецизионные и ЧПУ — Niles DLZ-630, Microcut 92HTL
Для обработки эксцентриковых валов и длинномерных деталей с прогибом используем специализированные планшайбы, патроны, задние бабки, люнеты. Подбираем режущий инструмент в зависимости от марки материала, твердости и типа резьбы. У нас заказывают токарную обработку типовых валов, труб, маховиков, фланцев.
Обработка резьб и нестандартных профилей
Резьбонарезание на токарных станках охватывает как стандартные ГОСТ-профили, так и специальные формы под отраслевые задачи. В нашем распоряжении — полный комплект оснастки для обработки сложных и нестандартных резьб, включая изделия с повышенными требованиями по геометрии и нагрузочной способности.
Режем следующие типы резьб:
- Упорная (зубчатая) — применяется в механизмах с высокой осевой нагрузкой; профиль рассчитан на передачу усилия в одном направлении.
- Трапецеидальная — оптимальна для подвижных соединений (винтовые пары, подъемники); высокая стойкость к износу.
- Дюймовая и коническая — используется в импортной технике и трубных соединениях, особенно при необходимости герметичности.
- Многозаходная — обеспечивает быстрое перемещение при меньшем количестве оборотов; востребована в приводных системах.
- Резьбы нефтяного сортамента — применяются в буровом и обсадном оборудовании; выдерживают вибрации и большие нагрузки.
- Червяки с заданным углом подъема витка — точим под передачу с высоким передаточным числом; критична точность шага и профиля.
Также выполняется предварительное сверление и расточка под резьбы, включая глубокие отверстия длиной более 500 мм, с обязательной контрольной проточкой и промером по проходным/непроходным калибрам.
Наши преимущества
- Точная обработка по посадкам H7 и ниже
- Работа с чертежами и ТЗ заказчика
- Контроль геометрии и биения
- Испытание резьбовых соединений и подгонка
- Возможность запуска в короткие сроки
Если у вас есть чертеж или техническое задание — загрузите в форму на сайте или отправьте на почту. Мы оценим обработку, рассчитав точные сроки и стоимость выполнения работы. При необходимости поможем с разработкой чертежа или подбором материала.
Предоставляем услуги токарной обработки металла в Санкт-Петербурге и организуем доставку готовых деталей в любой регион.
Вопросы и ответы
Оборудование, которое используется


Сроки и стоимость
Стоимость и сроки зависят от сложности и текущей загруженности. Пожалуйста, свяжитесь с нами для уточнения информации.
По всем возникающим вопросам звоните +7 (812) 647-64-99 или пишите нам, работаем с 7:30 до 16:45 по МСК